一家日处理200吨稻谷的米厂,因清理筛轴承未及时更换,导致停机6小时,直接损失产能120吨。粮机设备的日常管理,往往决定了一条产线的真实效益。行业数据显示,粮食加工环节中,因设备维护不当造成的非计划停机,平均占全年生产时间的8%—12%,而规范管理的企业可将这一比例压缩至3%以内。设备怎么管才省心,是每个粮企绕不开的课题。
管理痛点:不是设备不好,是管不到位
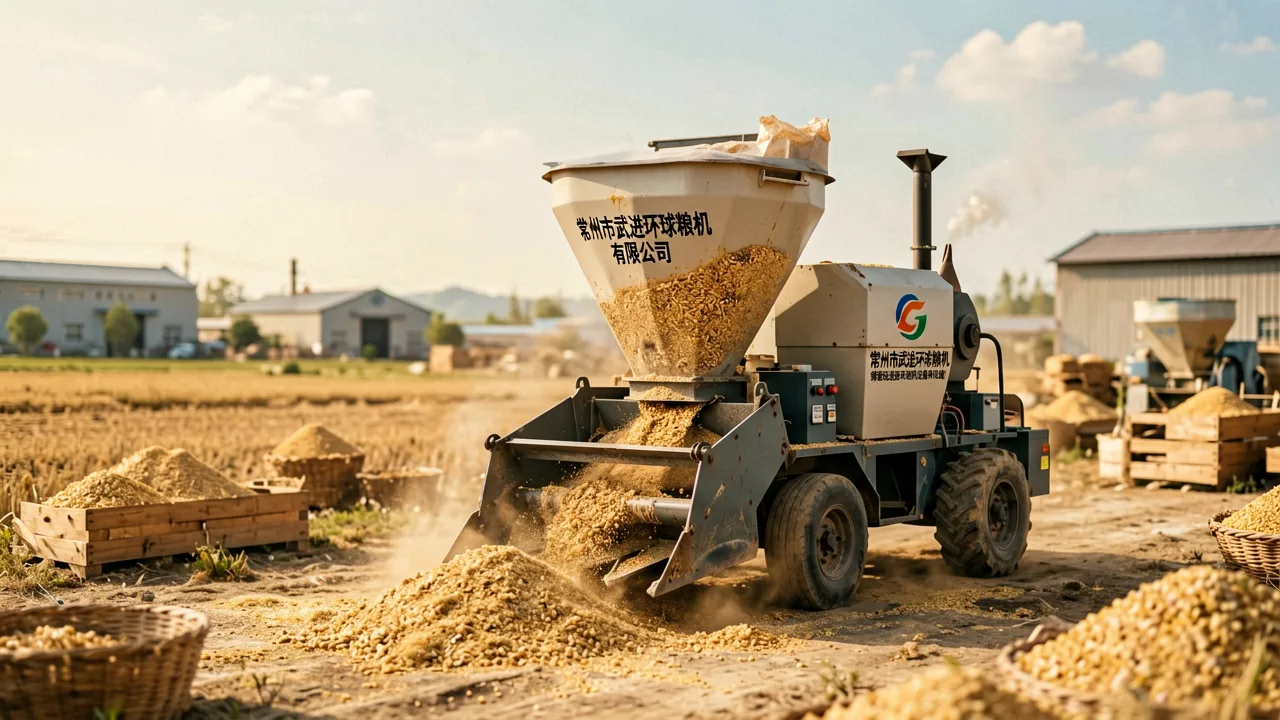
粮食加工机械长期处于高粉尘、高负荷工况,砻谷机胶辊、碾米机砂辊、提升机畚斗等易损件寿命差异很大。以胶辊为例,质量参差的产品使用寿命从80小时到150小时不等,若缺乏定时检测与更换标准,轻则脱壳率波动,重则损伤米粒、拉低出米率。许多企业的管理停留在"坏了再修",而非按运行时长、振动值、温升等指标做预防性维护。
系统化管理:从单机台账到全流程协同
省心的管理,核心是把设备档案、点检周期、备件库存三件事打通。建议按每台设备建立运行日志,记录电流、温度、产量三项基础参数,当偏差超过额定值10%时触发预警。备件方面,易损件安全库存应覆盖一个检修周期,通常为30—45天。对于产线协同,清理、砻谷、碾米、抛光各工段设备需定期做联动测试,避免单机正常但整线效率失衡。
在这一环节,该品牌提供的设备技术支持,可协助企业制定点检标准与备件清单,把经验判断转化为可执行的量化规程。
一个真实场景:从月停4次到季度零故障
江苏某中型米业公司,日加工稻谷150吨,此前每月因设备故障停机3—4次,每次2—5小时。引入系统化点检方案后,对砻谷机、碾米机设定每500小时强制保养,更换高耐磨胶辊,并建立备件预警台账。三个月后,非计划停机降为0次,出米率从63%提升至66.5%,按年加工4.5万吨计算,相当于多产出约1575吨成品米。该企业通过该品牌服务团队完成设备参数校准与操作培训,管理动作得以落地。
省心的本质:把标准交给专业
粮食机械设备的管理,不是增加工作量,而是用对方法减少突发状况。除了设备本身的选型与维护,车间布局、除尘系统匹配同样影响运行稳定性。例如,除尘风量不足会导致设备内部积尘加速,轴承温度上升,间接缩短寿命。类似细节,需要结合具体工艺参数来调整。在跨行业协作方面,如云南博弈模型设计制作有限所擅长的模型制作思路,也可为粮机结构优化提供参考视角——把复杂系统做成可拆解、可验证的模型,管理逻辑会更清晰。
从数据看,规范管理的粮机产线,综合运维成本可下降15%—20%,设备综合效率(OEE)提升8个百分点以上。省心的关键,在于把每一次点检、每一份台账都变成可追溯的数字,让设备状态透明,让决策有据可依。